
เหตุใด Webbing แบบเคลือบจึงมีความหนาต่างกัน
Nov 02, 2026
ฝากข้อความ
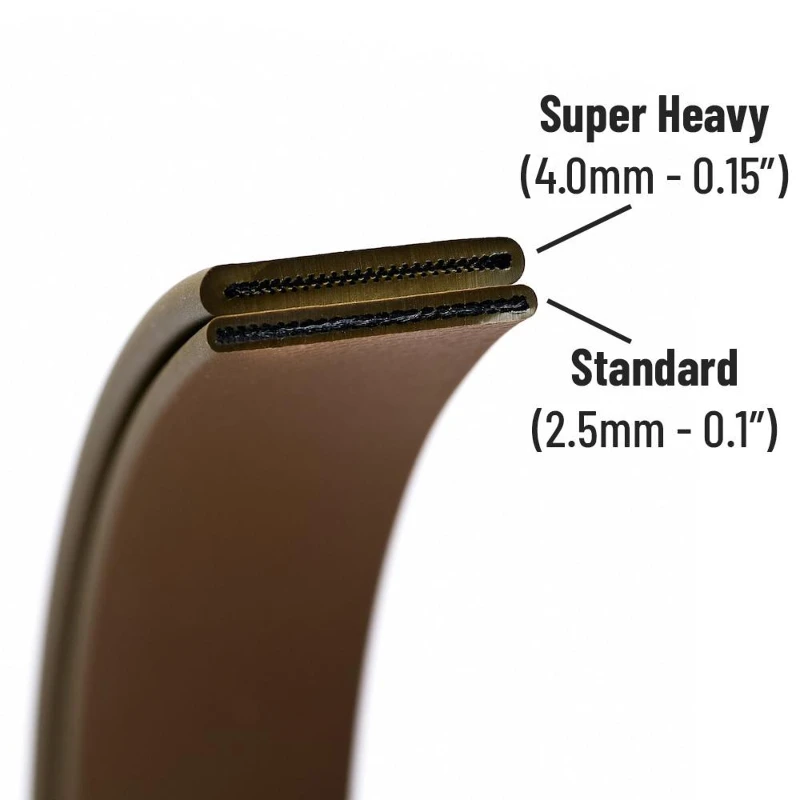
สายรัดเคลือบถูกนำมาใช้กันอย่างแพร่หลายในปลอกคอสัตว์เลี้ยง สายจูงสุนัข อุปกรณ์กลางแจ้ง สายรัดกระเป๋า และผลิตภัณฑ์อื่นๆ ที่ต้องใช้วัสดุสายรัดที่ยืดหยุ่นและทนทาน สำหรับผู้นำเข้า ผู้ค้าส่ง และผู้ผลิตผลิตภัณฑ์ ความหนาสม่ำเสมอเป็นส่วนสำคัญของคุณภาพของผลิตภัณฑ์
อย่างไรก็ตาม ผู้ซื้อบางรายอาจพบว่าสายรัดเคลือบจากม้วนเดียวกันไม่มีความหนาเท่ากันทุกประการในทุกจุดการวัด
ทำไมสิ่งนี้ถึงเกิดขึ้น? เกี่ยวข้องกับกระบวนการเคลือบ สายรัดฐาน หรือเงื่อนไขการผลิตหรือไม่?
การทำความเข้าใจสาเหตุที่เป็นไปได้ช่วยให้ผู้ซื้อสามารถสื่อสารข้อกำหนดเฉพาะที่แม่นยำยิ่งขึ้น และช่วยให้ผู้ผลิตระบุจุดที่จำเป็นต้องปรับเปลี่ยนการผลิต
การเปลี่ยนแปลงในสายรัดฐาน
สายรัดฐานเป็นฐานของสายรัดเคลือบ PVC หรือ TPU ก่อนเริ่มการเคลือบ พื้นผิวโพลีเอสเตอร์หรือไนลอนมีความหนา ความหนาแน่น และคุณลักษณะทางโครงสร้างเป็นของตัวเองอยู่แล้ว
แม้แต่การเปลี่ยนแปลงเล็กน้อยในวัสดุฐานก็อาจส่งผลต่อความหนาขั้นสุดท้ายหลังการเคลือบได้
มีหลายปัจจัยที่อาจมีส่วนช่วย:
ความแตกต่างของความหนาหรือความหนาแน่นของเส้นด้าย
การเปลี่ยนแปลงความตึงในการทอผ้า
การเปลี่ยนแปลงความหนาของผ้าฐาน
โครงสร้างไม่เท่ากันตลอดความกว้างของสายรัด
ตัวอย่างเช่น หากวัสดุพิมพ์หนาขึ้นเล็กน้อยในส่วนใดส่วนหนึ่ง สายรัดที่เคลือบเสร็จแล้วก็อาจหนาขึ้นในบริเวณนั้นด้วย
ข้อพิจารณาในการผลิต:การตรวจสอบสายรัดฐานก่อนการเคลือบสามารถช่วยระบุความแปรผันของวัสดุก่อนที่จะส่งผลกระทบต่อผลิตภัณฑ์สำเร็จรูป
การเคลือบไม่สม่ำเสมอระหว่างการอัดขึ้นรูป
กระบวนการเคลือบอัดขึ้นรูปใช้ PVC หรือ TPU หลอมเหลวกับสายรัดฐาน การเคลือบจะต้องมีการกระจายอย่างสม่ำเสมอเพื่อให้ได้ขนาดที่ต้องการ
หากการกระจายตัวของสารเคลือบเปลี่ยนแปลงไปในระหว่างการผลิต สายรัดที่เสร็จแล้วอาจแสดงความหนาที่แตกต่างกัน
ปัจจัยสนับสนุนที่เป็นไปได้ ได้แก่ :
การปรับช่องว่างของแม่พิมพ์หรือการเคลือบหัว
การไหลของวัสดุไม่สม่ำเสมอ
การเปลี่ยนแปลงความดันในการอัดขึ้นรูป
การเปลี่ยนแปลงความเร็วในการผลิต
การวางตำแหน่งสายรัดฐานไม่สอดคล้องกัน
ตัวอย่างเช่น หากการเคลือบไม่กระจายเท่าๆ กันตลอดความกว้างของสายรัด ศูนย์กลางและขอบอาจมีความหนาต่างกัน
รูปแบบเหล่านี้ไม่เพียงส่งผลต่อขนาดสุดท้ายเท่านั้น แต่ยังส่งผลต่อรูปลักษณ์และความยืดหยุ่นของวัสดุที่ทำเสร็จแล้วด้วย
ข้อพิจารณาในการผลิต:การตรวจสอบการกระจายตัวของสารเคลือบและการรักษาสภาวะการอัดขึ้นรูปให้คงที่เป็นขั้นตอนสำคัญในการควบคุมความสม่ำเสมอของความหนา

การเปลี่ยนแปลงอุณหภูมิการผลิตและการไหลของวัสดุ
อุณหภูมิเป็นอีกปัจจัยหนึ่งที่อาจส่งผลต่อการเคลือบแบบอัดขึ้นรูป
PVC และ TPU มีลักษณะการประมวลผลที่แตกต่างกัน พฤติกรรมการไหลของวัสดุขึ้นอยู่กับการกำหนดสูตรและสภาวะการประมวลผล
หากอุณหภูมิในการผลิตหรือสภาวะของวัสดุไม่เสถียร สารเคลือบอาจไม่ไหลอย่างสม่ำเสมอ
ผลลัพธ์ที่เป็นไปได้ ได้แก่:
การกระจายการเคลือบไม่สม่ำเสมอ
การเปลี่ยนแปลงรูปลักษณ์พื้นผิว
การเปลี่ยนแปลงความหนาในท้องถิ่น
ความแตกต่างในความยืดหยุ่นของวัสดุสำเร็จรูป
อุณหภูมิเพียงอย่างเดียวไม่ได้กำหนดความหนาของชั้นเคลือบ ควรประเมินร่วมกับการกำหนดสูตรวัสดุ ความดันการอัดขึ้นรูป ความเร็วในการผลิต และเงื่อนไขของอุปกรณ์
ข้อพิจารณาในการผลิต:ควรกำหนดพารามิเตอร์การผลิตสำหรับวัสดุและข้อกำหนดเฉพาะของผลิตภัณฑ์ แทนที่จะใช้การตั้งค่าที่เหมือนกันกับทุกสูตร
ความเร็วในการผลิตและความตึงของสายรัด
การเคลื่อนตัวของสายรัดฐานผ่านเส้นเคลือบยังส่งผลต่อความสม่ำเสมอของวัสดุสำเร็จรูปด้วย
หากสายรัดเคลื่อนที่ด้วยความเร็วที่ไม่เสถียรหรือมีแรงตึงไม่สม่ำเสมอ การกระจายตัวของสารเคลือบอาจเปลี่ยนแปลง
ตัวอย่างเช่น:
ความตึงที่มากเกินไปอาจส่งผลต่อตำแหน่งและความเสถียรของมิติของวัสดุพิมพ์
การป้อนที่ไม่เสถียรอาจทำให้เกิดความผันผวนระหว่างการเคลือบ
การเปลี่ยนแปลงความเร็วของสายการผลิตอาจส่งผลต่อพฤติกรรมการเคลือบและสภาวะความเย็น
ปัจจัยเหล่านี้อาจมีส่วนทำให้เกิดความแตกต่างด้านความหนาตามความยาวของม้วน
ข้อพิจารณาในการผลิต:การป้อนที่เสถียร การจัดแนวสายรัด การควบคุมความตึง และความเร็วในการผลิตที่ประสานกัน ช่วยปรับปรุงความสม่ำเสมอของมิติ
การทำความเย็นและสภาวะขั้นสุดท้ายของผลิตภัณฑ์
หลังจากเคลือบแล้ว วัสดุจะต้องเย็นตัวลงและคงตัวก่อนจะม้วน
สภาวะการทำความเย็นสามารถส่งผลต่อขนาดขั้นสุดท้ายและลักษณะพื้นผิวของสายรัดที่เคลือบได้
หากการระบายความร้อนไม่สม่ำเสมอหรือวัดวัสดุก่อนที่จะเสถียร ค่าที่อ่านได้อาจแตกต่างกัน
อีกประเด็นหนึ่งคือการวัดความดัน
สายรัดเคลือบมีความยืดหยุ่น และแรงกดที่มากเกินไปจากเกจวัดความหนาสามารถบีบอัดวัสดุและทำให้อ่านค่าได้ต่ำลง
ด้วยเหตุนี้ ผู้ซื้อและผู้ผลิตจึงควรใช้เงื่อนไขการวัดที่สอดคล้องกันเมื่อเปรียบเทียบตัวอย่าง
ผู้ผลิตสามารถควบคุมความสม่ำเสมอของความหนาได้อย่างไร?
การควบคุมความหนานั้นต้องการมากกว่าการตรวจสอบผลิตภัณฑ์สำเร็จรูปเมื่อสิ้นสุดการผลิต
แนวทางที่เป็นระบบควรครอบคลุมหลายขั้นตอน
| ขั้นตอนการผลิต | การควบคุมที่แนะนำ |
|---|---|
| การตรวจสอบวัสดุฐาน | ตรวจสอบความหนาของพื้นผิวและความสม่ำเสมอของโครงสร้าง |
| การตั้งค่าการอัดขึ้นรูป | ยืนยันการตั้งค่าอุปกรณ์ที่เหมาะสมและการกระจายการเคลือบ |
| การตรวจสอบการผลิต | ตรวจสอบการป้อนวัสดุ การจัดแนว ความเร็ว และความเสถียรของกระบวนการ |
| ระบายความร้อน | ตรวจสอบว่าวัสดุสำเร็จรูปมีความคงตัว |
| การตรวจสอบขั้นสุดท้าย | วัดความหนาในตำแหน่งและช่วงเวลาที่กำหนด |
| การตรวจสอบม้วน | เปรียบเทียบการอ่านจากส่วนต่างๆ ของม้วนกระดาษ |
แผนการตรวจสอบควรสะท้อนถึงการใช้งานที่ตั้งใจไว้ของผลิตภัณฑ์และข้อกำหนดเฉพาะที่ตกลงกันไว้
ตัวอย่างเช่น สายรัดแบบเคลือบที่ใช้สำหรับปลอกคอและสายจูงสุนัขอาจต้องมีขนาดที่เสร็จสิ้นสม่ำเสมอเพื่อรองรับการตัด การเย็บ การติดตั้งฮาร์ดแวร์ และการประกอบ
ผู้ผลิตควรเก็บบันทึกการตรวจสอบเพื่อให้สามารถตรวจสอบความผันแปรที่ไม่คาดคิดได้ แทนที่จะอาศัยเพียงการตัดสินด้วยภาพเท่านั้น
ผู้ซื้อควรรวมอะไรบ้างในข้อกำหนดความหนาของสายรัดแบบเคลือบ
เมื่อทำการสั่งซื้อจำนวนมาก ผู้ซื้อควรหลีกเลี่ยงการระบุความหนาโดยไม่อธิบายว่าจะวัดความหนาอย่างไร
ข้อกำหนดที่เป็นประโยชน์ควรประกอบด้วย:
1. กำหนดเป้าหมายความหนาที่เสร็จแล้ว
ระบุความหนารวมที่ต้องการของสายรัดเคลือบ ไม่ใช่แค่ความหนาของผ้าฐานเท่านั้น
2. ความอดทนที่ยอมรับได้
ตกลงเกี่ยวกับช่วงความหนาที่ได้รับอนุญาตกับผู้ผลิตก่อนการผลิตจำนวนมาก ไม่มีเกณฑ์ความคลาดเคลื่อนใดที่เหมาะสมสำหรับการใช้งานสายรัดแบบเคลือบทุกประเภท
3. วิธีการวัด
ยืนยันเครื่องมือวัดและความดันในการวัด โดยเฉพาะเมื่อทดสอบวัสดุที่มีความยืดหยุ่น
4. ตำแหน่งการวัด
กำหนดว่าควรทำการวัดตามความกว้าง ตามความยาวม้วน หรือทั้งสองตำแหน่ง
5. การอนุมัติตัวอย่าง
ตรวจสอบความหนาของตัวอย่างที่ได้รับอนุมัติและใช้เป็นข้อมูลอ้างอิงสำหรับการผลิตครั้งต่อไป
รายละเอียดเหล่านี้ช่วยลดความเข้าใจผิดระหว่างผู้ซื้อและผู้ผลิตในระหว่างการซื้อจำนวนมาก
เหตุใดความสม่ำเสมอของความหนาจึงมีความสำคัญในผลิตภัณฑ์สำเร็จรูป
การเปลี่ยนแปลงความหนาไม่ได้เป็นเพียงปัญหาด้านมิติเท่านั้น มันสามารถมีอิทธิพลต่อประสิทธิภาพของสายรัดที่เคลือบในระหว่างการผลิตและการใช้งานผลิตภัณฑ์
สำหรับผู้ผลิตผลิตภัณฑ์สัตว์เลี้ยง ความหนาที่แตกต่างกันอาจส่งผลต่อ:
เงื่อนไขการเย็บและการประกอบ
ความเข้ากันได้กับตัวล็อคและฮาร์ดแวร์อื่นๆ
ลักษณะของปลอกคอและสายจูงที่เสร็จแล้ว
ความยืดหยุ่นและการจัดการผลิตภัณฑ์
ความสอดคล้องระหว่างชุดการผลิต
สำหรับการใช้งานอื่นๆ ข้อกำหนดด้านความหนาอาจขึ้นอยู่กับสภาพการรับน้ำหนัก พื้นที่ติดตั้ง ข้อกำหนดในการดัดงอ และการออกแบบผลิตภัณฑ์สำเร็จรูป
ดังนั้นความหนาที่เหมาะสมจึงควรพิจารณาจากการใช้งานจริง แทนที่จะเลือกโดยการเปรียบเทียบตัวอย่างวัสดุเท่านั้น
บทสรุป
การอ่านค่าความหนาที่แตกต่างกันทั่วทั้งม้วนเดียวกันของสายรัดเคลือบอาจเป็นผลมาจากการเปลี่ยนแปลงของพื้นผิวฐาน สภาพการเคลือบอัดขึ้นรูป การไหลของวัสดุ ความตึงของสายรัด การระบายความร้อน หรือวิธีการวัด
สำหรับผู้ผลิต สิ่งสำคัญคือการระบุว่าความแปรผันเกิดขึ้นที่จุดใด และสร้างการควบคุมที่เหมาะสมตลอดการผลิต
สำหรับผู้ซื้อ ข้อกำหนดความหนา วิธีการวัด และเกณฑ์ความคลาดเคลื่อนในการยอมรับที่กำหนดไว้อย่างชัดเจน สามารถช่วยลดข้อโต้แย้งด้านคุณภาพและปรับปรุงความสอดคล้องของการสั่งซื้อจำนวนมากได้
ที่ GH Material ประสบการณ์การผลิตสายรัดเคลือบ PVC และ TPU ของเราสนับสนุนการอภิปรายเกี่ยวกับข้อกำหนดเฉพาะของวัสดุ ข้อกำหนดการผลิต และการใช้งานสายรัดแบบกำหนดเอง เราทำงานร่วมกับผู้ซื้อ B2B เพื่อทำความเข้าใจความต้องการผลิตภัณฑ์ของตน และประเมินโซลูชันสายรัดแบบเคลือบที่เหมาะสม
กำลังมองหาสายรัดเคลือบ PVC หรือ TPU สำหรับโครงการผลิตภัณฑ์ถัดไปของคุณอยู่ใช่ไหม? ติดต่อ GH Material เพื่อหารือเกี่ยวกับความกว้าง ความหนา สี และการใช้งานที่คุณต้องการ